Selezione del materiale per il serbatoio del refrigerante per progetti OEM
News Details
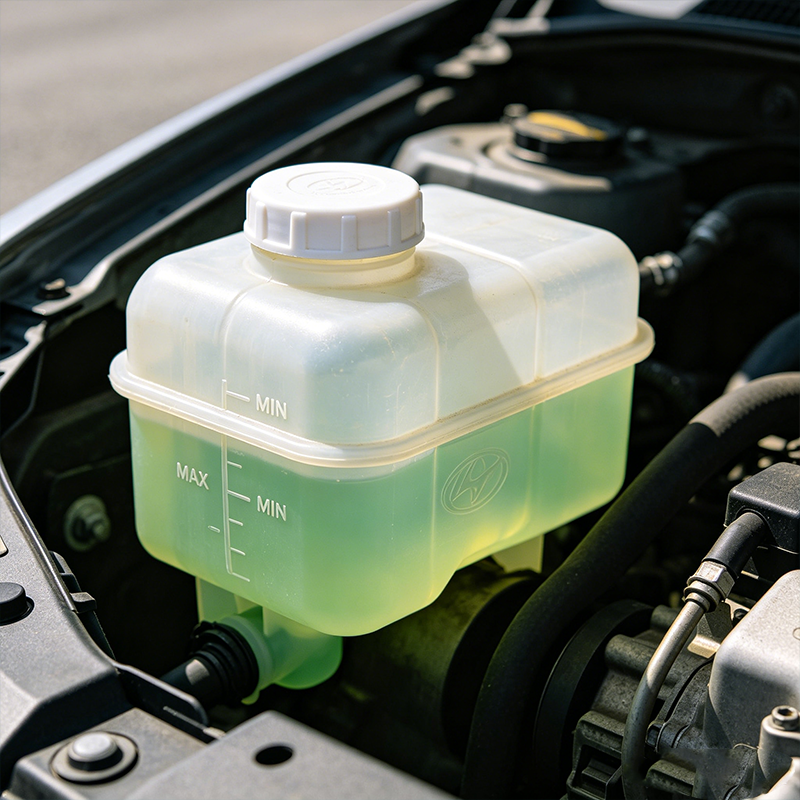
I progetti OEM richiedono durabilità. Un serbatoio di refrigerante deve resistere al calore, alla pressione e all'esposizione chimica. La scelta del materiale influisce direttamente sui tassi di guasto, sui costi di garanzia e sulla soddisfazione del cliente. Questa guida confronta il polipropilene (PP), il poliammide (PA) e l'alluminio. Include anche studi di caso da parte di Carstar. Gli ingegneri troveranno dati specifici sui limiti termici, la resistenza chimica e le strutture di costo.
Perché la scelta del materiale determina la longevità del serbatoio
I serbatoi di refrigerante sono sottoposti a tre sollecitazioni simultanee.
Sollecitazione termica. Le temperature nel vano motore variano da 90°C a 150°C a seconda del tipo di motore, della turboalimentazione e delle condizioni ambientali. Il refrigerante stesso cicla tra la temperatura ambientale e 120°C. Ogni ciclo termico espande e contrae il materiale del serbatoio.
Sollecitazione meccanica. I sistemi di raffreddamento pressurizzati operano a 1,0-1,5 bar. Alcune applicazioni ad alto carico raggiungono 2,0 bar. Questa pressione applica una sollecitazione circumferenziale costante alle pareti del serbatoio. I materiali deboli subiscono creep (deformazione plastica progressiva) o gonfiamento nel tempo.
Sollecitazione chimica. Il refrigerante contiene etilene glicole, inhibitori di corrosione e stabilizzatori di pH. Alcuni plastici si degradano quando sono esposti a queste sostanze per migliaia di ore. L'idrolisi rompe le catene polimeriche. Il risultato è la creazione di crepe superficiali o il completo guasto del materiale.
Pertanto, la scelta del materiale per i serbatoi di refrigerante in progetti OEM richiede un equilibrio tra questi tre fattori. Nessun materiale eccelle in tutti i campi.
Polipropilene (PP). Proprietà e limiti
Il polipropilene è il riferimento industriale. Circa il 70% dei serbatoi di refrigerante OEM utilizza PP. Comprendere i suoi limiti previene applicazioni errate.
Prestazione termica. Il PP omopolimero ha una temperatura di deflessione al calore (HDT) di circa 100°C a 0,45 MPa. Il PP copolimero raggiunge 105°C. Sopra queste temperature, il PP si ammorbidisce. L'esposizione a lungo termine a 110°C accelera l'embrittimento. Dopo 2.000 ore a 120°C, la resistenza alla trazione diminuisce del 40%.
Resistenza chimica. Il PP resiste all'etilene glicole e alla maggior parte degli additivi per refrigeranti. Non si idrolizza facilmente. Tuttavia, gli ossidanti forti in alcuni refrigeranti a lunga durata possono attaccare il PP. È necessario testare con la formulazione specifica del refrigerante.
Proprietà meccaniche. La resistenza alla trazione varia da 30 a 40 MPa. L'allungamento alla rottura è del 100% al 600% per il materiale fresco. Dopo l'invecchiamento termico, l'allungamento scende sotto il 50%. Il materiale diventa simile al vetro. La resistenza all'impatto cala bruscamente.
Costo. Il costo della materia prima è di 1,20-1,80 dollari per chilogrammo. I cicli di stampaggio sono veloci, tipicamente 30-60 secondi per pezzo. I costi di utensili sono moderati.
Quando usare PP. Automobili da passeggio aspirate naturalmente. Temperature del refrigerante inferiori a 105°C. Durata di servizio attesa di 5-8 anni. Alti volumi di produzione superiori a 100.000 unità all'anno.
Quando evitare PP. Motori turboalimentati o diesel. Applicazioni di rimorchio. Qualsiasi ambiente dove il refrigerante supera regolarmente 110°C.
Poliammide (PA). Alternativa ad alta temperatura
Il poliammide, comunemente nylon, resiste a temperature più elevate. Due gradi sono presenti nei serbatoi di refrigerante: PA66 e PA6.
Prestazione termica. La temperatura di deflessione al calore per il PA66 riempito di vetro è 250°C a 0,45 MPa. La temperatura di utilizzo continuo è 130°C-150°C. L'esposizione a breve termine a 160°C è accettabile. Questo rende il PA adatto per applicazioni turboalimentate e diesel.
Resistenza chimica. Il PA assorbe l'umidità. La saturazione può raggiungere il 2,5%-3,0% in peso. Questa assorbimento causa variazioni dimensionali del 0,5%-1,0%. Per serbatoi con tolleranze di montaggio strette, questo è importante. Il PA resiste anche bene all'etilene glicole ma richiede stabilizzazione contro l'idrolisi. Sono disponibili gradi di PA stabilizzati contro l'idrolisi.
Proprietà meccaniche. Il PA66 riempito di vetro raggiunge una resistenza alla trazione di 100-150 MPa. L'allungamento alla rottura è del 2%-5%. Il materiale è rigido e forte. La resistenza della linea di saldatura è maggiore di quella del PP, riducendo i rischi di perdite alle giunture.
Costo. Il costo della materia prima è di 2,50-4,00 dollari per chilogrammo. I cicli di stampaggio sono simili a quelli del PP, circa 40-70 secondi. I costi di utensili sono paragonabili.
Quando usare PA. Motori a benzina turboalimentati. Motori diesel. Camion ad alto carico. Temperature del refrigerante tra 110°C e 130°C. Requisiti di durata di servizio di 10-15 anni.
Quando evitare PA. Applicazioni con cicli di umidità estremi. Gradi non stabilizzati in formulazioni di refrigeranti a lunga durata. Veicoli entry-level sensibili al costo.
Alluminio. Scelta premium per condizioni estreme
I serbatoi di alluminio sono presenti in applicazioni di corse, commerciali ad alto carico e di lusso. L'legame più comune è il 6061.
Prestazione termica. L'alluminio non ha limiti di deflessione al calore. Il funzionamento continuo a 150°C non causa degradazione. L'espansione termica è di 23 ppm/°C, prevedibile e gestibile.
Resistenza chimica. L'alluminio scoperto corrode nel refrigerante. Pertanto, tutti i serbatoi di alluminio richiedono un rivestimento interno o anodizzazione. I refrigeranti a base di silicati offrono protezione aggiuntiva. Senza rivestimento adeguato, si verifica corrosione per picchiatura entro mesi.
Proprietà meccaniche. La resistenza alla trazione del 6061-T6 è 310 MPa. La resistenza al cedimento è 275 MPa. La pressione di rottura supera tipicamente 10 bar. Nessun creep o rilassamento della sollecitazione nel tempo.
Costo. Il costo della materia prima è di 3,00-5,00 dollari per chilogrammo. Tuttavia, i costi di fabbricazione dominano. La saldatura aggiunge 5-15 dollari per pezzo. Il rivestimento o l'anodizzazione aggiungono altri 3-8 dollari. Il costo totale per unità è 20-50 dollari anche in volume.
Quando usare alluminio. Applicazioni di corse. Camion commerciali con durata di servizio di un milione di miglia. Veicoli di lusso dove l'aspetto giustifica il costo. Temperature del refrigerante superiori a 130°C.
Quando evitare alluminio. Automobili da passeggio ad alto volume. Qualsiasi applicazione dove il costo per pezzo supera 15 dollari. Applicazioni non rivestite.
Sommario del confronto tra materiali
Il seguente confronto consolida le metriche chiave tra i tre materiali.
Temperatura massima di utilizzo continuo. Il PP resiste a 105°C. Il PA resiste a 140°C. L'alluminio resiste a 150°C o più.
Resistenza alla trazione. Il PP offre 30-40 MPa. Il PA offre 100-150 MPa. L'alluminio offre 310 MPa.
Costo per chilogrammo. Il PP costa 1,20-1,80 dollari. Il PA costa 2,50-4,00 dollari. L'alluminio costa 3,00-5,00 dollari.
Costo per pezzo finito a 50.000 unità. Il PP costa 4-8 dollari. Il PA costa 6-12 dollari. L'alluminio costa 20-50 dollari.
Aspettativa di durata di servizio. Il PP dura 5-8 anni. Il PA dura 10-15 anni. L'alluminio dura 20 anni o più.
Modalità di guasto. Il PP guasta per embrittimento e crepe. Il PA guasta per idrolisi o gonfiamento da umidità. L'alluminio guasta per corrosione se non rivestito.
Guasti comuni dei materiali in progetti OEM
Comprendere i meccanismi di guasto previene errori ripetuti.
Embrittimento da invecchiamento termico nel PP. Dopo 1.500-2.000 ore sopra 110°C, il PP perde i plasticizzanti. Il materiale diventa fragile. Un piccolo impatto o un picco di pressione causa una crepatura catastrofica. Soluzione: Usare PP stabilizzato al calore o passare al PA.
Idrolisi nel PA non stabilizzato. Il refrigerante rompe i legami ammidici nel PA nel tempo. La resistenza alla trazione diminuisce. Appaiono crepe superficiali. Soluzione: Specificare gradi di PA stabilizzati contro l'idrolisi come PA66 HR.
Guasto della linea di saldatura in entrambi i plastici. I serbatoi sono stampati in due metà e saldati. Se i parametri di saldatura variano, la resistenza della giuntura diminuisce. Il guasto si verifica alla linea di saldatura. Soluzione: Implementare l'ispezione in-processo della saldatura. Usare brida più spesse.
Crepatura del collo da coppia ciclica. La serratura e lo smontaggio del coperchio creano sollecitazione ciclica al collo. Le radici dei filetti agiscono come concentratrici di sollecitazione. Le crepe iniziano alle radici dei filetti. Soluzione: Aggiungere un insertto filettato metallico. Aumentare lo spessore della parete del collo a 4 mm come minimo.
Studi di caso Carstar 1. Aggiornamento da PP a PA per motore turboalimentato
Un produttore di camion nordamericano ha avuto guasti dei serbatoi di refrigerante tra 40.000 e 60.000 miglia. Il design originale utilizzava PP stabilizzato al calore. Il motore era un V6 turboalimentato da 3,5L. Il registro dati ha mostrato che le temperature del refrigerante raggiungevano 118°C durante il rimorchio e la guida in montagna.
Carstar ha ricevuto campioni guasti per l'analisi. L'esame della superficie di frattura ha mostrato crepe fragili. La calorimetria differenziale a scansione ha confermato che il PP aveva perso il 60% del suo allungamento originale. Il materiale era invecchiato termicamente oltre la sua vita utile.
Carstar ha proposto un redesign utilizzando PA66 stabilizzato contro l'idrolisi e riempito con 30% di vetro. Il nuovo design ha anche aggiunto rinforzi a nervature al collo e aumentato lo spessore della parete da 2,5 mm a 3,0 mm.
Il testing del prototipo ha incluso 3.000 cicli termici da -40°C a 130°C. I serbatoi di PA non hanno mostrato crepe. La pressione di rottura è aumentata da 3,2 bar a 5,1 bar. Il produttore di camion ha approvato il cambiamento. La produzione è passata ai serbatoi di PA di Carstar. I tassi di guasto sono scesi a quasi zero.
Altri studi di caso sono disponibili su https://carstarauto.net/.
Studi di caso Carstar 2. Soluzione in alluminio per corse nel deserto
Una squadra di corse nel deserto aveva bisogno di un serbatoio di refrigerante che sopravvivesse a 1.000 miglia di terreno accidentato. Le temperature ambientali raggiungevano 50°C. Le temperature del refrigerante superavano 130°C. La squadra aveva precedentemente utilizzato serbatoi di PP. Ogni corsa finiva con un serbatoio crepato e perdita di refrigerante.
Carstar ha progettato un serbatoio di alluminio da 2,5 litri utilizzando lastre di 6061-T6. Il design includeva deflettori interni per ridurre lo slosh (moto del liquido). Il collo di riempimento utilizzava un boss saldato con filetti NPT. Una vetrina di controllo consentiva il controllo del livello senza aprire il sistema.
Tutte le superfici interne hanno ricevuto un rivestimento di nichel elettroless a base di silicati. Questo rivestimento ha resiste alle fluttuazioni di pH del refrigerante da 7,5 a 11,0. L'esterno è stato lasciato raw (naturale) per risparmiare peso.
La squadra ha testato il serbatoio per due intere stagioni di corse. Nessun guasto si è verificato. Lo stesso serbatoio ha completato otto corse. La squadra utilizza ora serbatoi di alluminio di Carstar in tutta la sua flotta.
Protocolli di testing per la validazione del materiale
La scelta del materiale senza testing è speculazione. Questi test validano qualsiasi materiale per serbatoi di refrigerante.
Test di ciclo termico. 2.000 cicli da -40°C alla temperatura di funzionamento più 20°C. La durata del ciclo è 60 minuti ad ogni estremo. Ispettare per crepe ogni 20


